

Technische kenmerken: Het kan allerlei draaioppervlakken op de fiets snijden, zoals conische o...
See Details
 nl
nl
Moderne productieprocessen hebben steeds meer te maken met onderdelen die qua vorm, oppervlaktekenmerken en bewerkingsvereisten verschillen. Auto-onderdelen, industriële uitrustingsonderdelen, elektronische behuizingen en mechanische assemblages kunnen vaak niet in één eenvoudige handeling worden afgewerkt.
Dat stelt nieuwe eisen aan verspaningsapparatuur. Een machine moet meer doen dan alleen materiaal verwijderen. Het moet nauwkeurige positionering, stabiele beweging, flexibel gereedschapsgebruik en soepele coördinatie tussen verschillende bewerkingstaken ondersteunen.
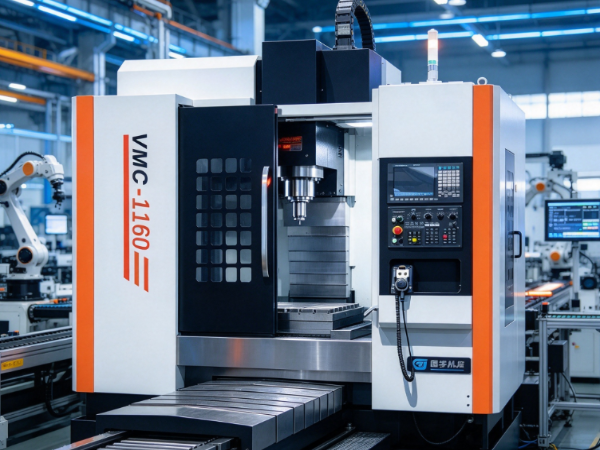
Lineaire bewerkingscentra zijn gebruikelijk in de industriële metaalbewerking dankzij hun geleidingsbaanstructuur en hun vermogen om flexibele bewerkingen te ondersteunen. De tafel en andere bewegende componenten bewegen langs lineaire geleidingen, een opstelling die snelle bewegingen en responsieve positionering tijdens de productie kan ondersteunen.
Het hanteren van complexe werkstukken vergt echter meer dan het verplaatsen van de machine. Werkstukgeometrie, materiaaleigenschappen, spanontwerp, snijomstandigheden en bewerkingsvolgorde bepalen allemaal het eindresultaat.
Kan een lineair bewerkingscentrum complexe werkstukken verwerken? In veel toepassingen wel. De sleutel is begrijpen wat de machine kan en hoe dat aansluit bij de eisen van het onderdeel dat wordt gemaakt.
Een complex werkstuk is niet noodzakelijkerwijs groot of zwaar. De complexiteit ervan komt meestal voort uit de vorm, oppervlaktekenmerken, interne structuren of productievereisten.
Sommige onderdelen hebben veel gaten, groeven, sleuven en gebogen oppervlakken. Anderen hebben bewerkingsgebieden die vanuit verschillende richtingen moeten worden bewerkt. Dergelijke kenmerken maken de productie moeilijker omdat de machine verschillende posities moet bereiken terwijl de geschikte snijomstandigheden behouden blijven.
Geometrie is een van de belangrijkste factoren. Voor een onderdeel met een eenvoudig vlak oppervlak is mogelijk alleen basisfrezen nodig. Een onderdeel met schuine vlakken, gebogen delen en kruisende gaten vereist een ingewikkeldere gereedschapsbeweging en -positionering.
Materiaaleigenschappen zijn ook van invloed op de moeilijkheidsgraad. Aluminium is over het algemeen gemakkelijker te snijden dan veel geharde metalen. Roestvast staal en sommige legeringen zorgen voor meer snijweerstand en vereisen een zorgvuldigere procesplanning.
Grootte en vorm zorgen voor nog meer uitdagingen. Dunwandige componenten kunnen tijdens het bewerken vervormen als de snijkrachten niet onder controle zijn. Lange werkstukken hebben mogelijk extra ondersteuning nodig om trillingen te voorkomen. Diepe holtes zijn moeilijk te bewerken omdat toegang tot het gereedschap en het verwijderen van spanen ingewikkelder worden.
Verschillende kenmerken kunnen een werkstuk uitdagend maken:
Door deze eigenschappen te begrijpen, kunnen fabrikanten beslissen of een bewerkingscentrum geschikt is voor een bepaalde productietaak.
De geleidingsbaanstructuur is een bepalend kenmerk van een bewerkingscentrum. Lineaire geleidingen vervoeren de machineonderdelen langs gedefinieerde paden, waardoor de tafel en andere bewegende delen soepel kunnen bewegen tijdens de bewerking.
Deze opstelling helpt wanneer een werkstuk regelmatig van positionering moet veranderen. De machine kan zich verplaatsen tussen bewerkingslocaties, zonder volledig afhankelijk te zijn van handmatige aanpassingen.
Neem een metalen onderdeel dat op verschillende oppervlakken moet worden gefreesd en vervolgens moet worden geboord en getapt. Een bewerkingscentrum kan deze bewerkingen coördineren via zijn bewegingssysteem en bewerkingsbesturingen, zolang de configuratie de vereiste processen ondersteunt.
De bewegingseigenschappen van de machine kunnen ook de stilstandtijd tussen de bewerkingen beperken. Dat helpt in productieomgevingen waar werkstukken veel kenmerken hebben en herhaaldelijke gereedschapspositionering nodig hebben.
De relatie tussen geleidingen en machinestructuur is ook van belang. Geleidingen ondersteunen de beweging, terwijl het frame de basis vormt voor de bewerking. Beide moeten samenwerken om de bedrijfsomstandigheden geschikt te houden.
Een lineair bewerkingscentrum kan worden gebruikt voor:
Het daadwerkelijke bereik van de bewerkingen is afhankelijk van de machineconfiguratie, de spilopstelling, het gereedschap en het besturingssysteem.
Voor complexe componenten kan het coördineren van verschillende bewerkingen op één machine het verplaatsen van het werkstuk tussen afzonderlijke machines verminderen. Dat vereenvoudigt de productieplanning en helpt fouten als gevolg van herhaaldelijk handmatig positioneren te verminderen.
Materiaalcompatibiliteit is een belangrijk punt bij het evalueren van bewerkingsapparatuur. Complexe werkstukken zijn verkrijgbaar in verschillende metalen en reageren allemaal anders op snijkrachten en hitte.
Aluminium wordt veel gebruikt in auto-onderdelen, elektronische behuizingen en industriële componenten. Het is vrij eenvoudig te bewerken en kan in complexe vormen worden gesneden. Met de juiste gereedschappen en snijomstandigheden kunnen bewerkingscentra het frezen, boren en andere bewerkingen van aluminium aan.
Roestvast staal is in veel gevallen moeilijker te bewerken. Het kan een hoge snijweerstand en hitte veroorzaken, dus fabrikanten moeten nadenken over de gereedschapskeuze, snijomstandigheden en spaanverwijdering.
Koolstofstaal is een ander veel voorkomend materiaal. Het bewerkingsgedrag hangt af van de samenstelling en de staat, en voor verschillende soorten kunnen verschillende productieregelingen nodig zijn.
Koper en koperlegeringen worden gebruikt voor elektrische componenten en andere industriële producten. Ze hebben hun eigen snijeigenschappen en kunnen spanen produceren die zorgvuldig moeten worden gehanteerd.
Sommige legeringen verschijnen in veeleisende mechanische toepassingen. De bewerking ervan kan extra aandacht vereisen voor gereedschapslijtage, hitte en snijstabiliteit.
Deze tabel geeft een algemene vergelijking:
| Werkstukmateriaal | Veel voorkomende bewerkingsuitdagingen | Relevante productieoverwegingen |
|---|---|---|
| Aluminium | Spaanvorming en oppervlakteafwerking | Geschikt snijgereedschap en spaanafvoer |
| Roestvrij staal | Snijweerstand en warmteontwikkeling | Staat van het gereedschap en snijstabiliteit |
| Koolstofstaal | Verschillen in hardheid en materiaaltoestand | Materiaalvoorbereiding en gereedschapskeuze |
| Koperlegeringen | Materiaalzachtheid en spaanbehandeling | Geavanceerde selectie en oppervlaktekwaliteit |
| Gelegeerd staal | Gereedschapsslijtage en bewerkingsweerstand | Passende bewerkingsstrategie |
| Gietijzer | Stof- en spaanbeheer | Bescherming en reiniging van de werkplek |
Een bewerkingscentrum kan veel van deze materialen verwerken, maar de machine alleen bepaalt niet de uitkomst. Gereedschappen, werkstukopspanning, bewerkingsstrategie en materiaalvoorbereiding spelen allemaal een rol.
Fabrikanten moeten het daadwerkelijke materiaal- en werkstukontwerp beoordelen voordat ze apparatuur voor reguliere productie kiezen.
Zelfs als een bewerkingscentrum goed beweegt, kunnen complexe werkstukken lastig te bewerken zijn zonder de juiste gereedschappen en werkstukopspanning.
Tooling bepaalt hoe de machine met het materiaal omgaat. Verschillende gereedschappen zijn geschikt voor verschillende bewerkingen. Vingerfrezen verzorgen gewoonlijk de bewerking van oppervlakken en contouren, boren maken gaten, tapgereedschappen vormen interne schroefdraden en gespecialiseerde frezen verwerken specifieke profielen.
Voor een complex werkstuk zijn mogelijk meerdere gereedschappen nodig in één productiecyclus. Dankzij de gereedschapswisselinrichting van de machine kan deze tussen bewerkingen schakelen zonder herhaalde handmatige tussenkomst.
Bij de gereedschapskeuze moet nog steeds rekening worden gehouden met de vorm en toegankelijkheid van het bewerkingsgebied. Een gereedschap dat goed werkt op een open oppervlak bereikt mogelijk niet een smalle groef of diepe holte, dus de lengte, diameter en vorm van het gereedschap worden belangrijk.
Werkhouding is net zo belangrijk. Het werkstuk moet stabiel blijven terwijl het gereedschap materiaal verwijdert. Als het onderdeel beweegt of trilt, kan het oppervlak oneffen worden en kunnen de afmetingen variëren.
Verschillende werkstukken kunnen verschillende armaturen nodig hebben:
Standaard machineklemmen
Deze passen bij veel regelmatig gevormde componenten. Ze houden het werkstuk veilig vast en bieden gemakkelijke toegang tot verschillende bewerkingsgebieden.
Aangepaste armaturen
Op maat gemaakte armaturen helpen wanneer een onderdeel een ongebruikelijke vorm heeft of een specifieke positionering nodig heeft. Ze kunnen onregelmatige delen ondersteunen en ervoor zorgen dat een opstelling herhaalbaar is.
Modulaire werkstuksystemen
Dankzij modulaire opstellingen kunnen fabrikanten de lay-out van de opspaninrichting aanpassen aan verschillende werkstukontwerpen, wat helpt wanneer producttypen vaak veranderen.
Speciale steunstructuren
Dunwandige, lange of delicate componenten hebben mogelijk extra ondersteuning nodig om beweging en vervorming tijdens het snijden te beperken.
Het ontwerp van de armatuur mag de toegang tot het gereedschap niet blokkeren of de beweging van de machine belemmeren. Fabrikanten moeten bij het plannen van de werkstukopspanning rekening houden met het hele bewerkingsproces.
Machinestijfheid is van groot belang bij metaalbewerking. Tijdens het snijden duwt het gereedschap op het werkstuk terwijl de machinestructuur en de opspanning terugduwen. Als het systeem niet stabiel genoeg is, kunnen trillingen of ongewenste bewegingen het resultaat beïnvloeden.
Lineaire bewerkingscentra ondersteunen bewegende componenten via lineaire geleidingen. De prestaties zijn afhankelijk van hoe de geleidingen, het machineframe, de spindelstructuur en het werkstukopspansysteem samenwerken.
De opstelling van de geleiding beïnvloedt hoe bewegende componenten reizen. Een soepele beweging garandeert echter niet automatisch stabiel maaien in elke situatie.
Bij complexe werkstukken kunnen verschillende bewerkingsgebieden verschillende snijbelastingen veroorzaken. Het verwijderen van materiaal van een groot plat oppervlak brengt andere krachten met zich mee dan het snijden van een smalle sleuf of diepe zak.
Stijfheid wordt vooral relevant wanneer:
Fabrikanten moeten ook overwegen hoe het werkstuk reageert op snijkrachten. Een stijf metalen blok gedraagt zich anders dan een dunne aluminium behuizing. Zelfs als de machine stabiel blijft, kan een flexibel werkstuk vervormen onder ongeschikte bewerkingsomstandigheden.
Een goede bewerkingsstrategie brengt de beweging van het gereedschap, de snijkrachten, de ondersteuning van de opspanning en de materiaalverwijdering in evenwicht, zodat de machine en het werkstuk als één gecoördineerd systeem werken.
Een uitdaging bij de productie van complexe onderdelen is het bewerken van verschillende onderdelen zonder herhaaldelijk de positie van het werkstuk te veranderen.
Elke keer dat een component wordt verwijderd en opnieuw gepositioneerd, kunnen er uitlijningsverschillen ontstaan. Dat kan de relatie tussen gaten, oppervlakken en andere kenmerken beïnvloeden.
Een bewerkingscentrum kan herhaalde handelingen beperken als het bewerkingsbereik en de configuratie meerdere bewerkingen in één opstelling mogelijk maken.
Stel je een industriële montagecomponent voor. Mogelijk heeft u een vlak montageoppervlak, meerdere boorgaten, schroefdraadopeningen en zijgroeven nodig. In plaats van het voor elke bewerking tussen afzonderlijke machines te pendelen, kan een geschikt bewerkingscentrum een groot deel van het werk voltooien door middel van gecoördineerde gereedschaps- en tafelbewegingen.
Deze aanpak kan verschillende productievoordelen opleveren:
Niet ieder complex werkstuk kan echter in één opstelling worden afgewerkt. Sommige onderdelen hebben aan meerdere zijden of oppervlakken kenmerken waar de beschikbare machine-opstelling niet bij kan.
In dergelijke gevallen moeten fabrikanten mogelijk het werkstuk verplaatsen of opspanningen toevoegen. De bewerkingsvolgorde moet worden gepland om onnodige handelingen te beperken, terwijl elk kenmerk toegankelijk blijft.
Computerondersteunde productiesoftware kan hierbij helpen. Productieteams kunnen gereedschapspaden plannen en potentiële bewerkingsproblemen beoordelen voordat de daadwerkelijke productie begint.
Lineaire bewerkingscentra bieden flexibele mogelijkheden, maar complexe werkstukken kunnen nog steeds verschillende productie-uitdagingen met zich meebrengen.
Toegang tot gereedschap is gebruikelijk. Diepe zakken, smalle kanalen en interne kenmerken kunnen de beweging van het snijgereedschap beperken. Lange gereedschappen kunnen moeilijke gebieden bereiken, maar worden gevoeliger voor trillingen en doorbuiging.
Het verwijderen van spanen is een ander punt van zorg. Het verwijderde materiaal moet het snijgebied verlaten. Als spanen zich rond het gereedschap of in een holte ophopen, kan de kwaliteit van het oppervlak achteruitgaan en kan het snijden worden onderbroken.
Warmtebeheer is ook belangrijk. Snijden genereert warmte en sommige materialen zijn gevoeliger voor temperatuur dan andere. Te veel hitte kan de staat van het gereedschap en de afmetingen van het werkstuk beïnvloeden.
Dunwandige onderdelen vereisen speciale zorg. Hun structuren zijn mogelijk niet goed bestand tegen de snijkrachten, en als de bewerkingsvolgorde het materiaal ongelijkmatig verwijdert, kan het onderdeel vervormen.
Een zorgvuldige productieplanning kan deze uitdagingen het hoofd bieden.
| Bewerkingsuitdaging | Potentieel effect | Mogelijke productiebenadering |
|---|---|---|
| Beperkte toegang tot gereedschap | Onvolledige of moeilijke bewerking | Beoordeel de gereedschapsgeometrie en de bewerkingsrichting |
| Ophoping van spaanders | Oppervlakteschade of onderbroken snede | Verbeter de spaanverwijderingsregelingen |
| Overmatige hitte | Gereedschapsslijtage of vervorming van het werkstuk | Pas de snijomstandigheden en koeling aan |
| Trillingen van het werkstuk | Oneffen oppervlakken en variatie in bewerking | Verbeter de armatuurondersteuning |
| Vervorming van dunne wanden | Veranderingen in de vorm van de componenten | Plan de materiaalverwijdering zorgvuldig |
| Herhaalde herpositionering | Uitlijningsverschillen | Optimaliseer bewerkingssequenties en opspanningen |
Evalueer de machine als onderdeel van het complete productiesysteem. Gereedschappen, software, armaturen, materiaalvoorbereiding en ervaring van de operator dragen allemaal bij aan het vermogen om complexe onderdelen te verwerken.
Het kiezen van een geschikt bewerkingscentrum begint met echte productievereisten. Fabrikanten mogen apparatuur niet alleen uit algemene machinebeschrijvingen kiezen. De vraag die telt is of de machine de geometrie, het materiaal en de bewerkingen aankan die de beoogde werkstukken nodig hebben.
De grootte en vorm van het werkstuk zijn goede uitgangspunten. Het werkgebied moet het onderdeel veilig laten zitten, met voldoende ruimte voor de nodige gereedschapsbewegingen en bevestigingen.
Ook het aantal en het soort bewerkingen zijn van belang. Voor een onderdeel dat moet worden gefreesd, geboord en getapt, kan een andere machineconfiguratie nodig zijn dan voor een onderdeel waarbij vooral oppervlaktebewerking nodig is.
Houd bij de selectie rekening met materiaaleigenschappen. Een fabrikant die met aluminium werkt, kan andere behoeften hebben dan een fabrikant die roestvrij staal of legeringen verwerkt.
Gereedschapscapaciteit en veranderende arrangementen zijn ook relevant. Voor complexe werkstukken zijn mogelijk meerdere snijgereedschappen nodig en de machine moet de geplande productievolgorde ondersteunen.
Andere overwegingen zijn onder meer:
Fabrikanten moeten ook vooruit kijken. Een bewerkingscentrum kan beginnen met een beperkt aantal onderdelen, maar productontwerpen en klantvereisten veranderen. De uitrustingskeuze moet dat mogelijk maken.
Voordat de reguliere productie begint, kan proefbewerking verifiëren of de gekozen machine, gereedschappen, opspanningen en bewerkingsvolgorde passen bij het beoogde werkstuk. Hierdoor kunnen fabrikanten problemen opmerken en zich aanpassen voordat ze overgaan tot routinematige productie.
Lineaire bewerkingscentra kunnen veel complexe werkstukken verwerken wanneer hun structuur, bewegingsmogelijkheden, gereedschappen en werkstukopspanning overeenkomen met de productievereisten. Hun rol gaat verder dan het verplaatsen van een snijgereedschap langs een recht pad. Ze maken deel uit van een gecoördineerd productiesysteem waarin machinebewegingen, materiaalgedrag, gereedschapstoegang en procesplanning samenwerken om componenten met gevarieerde vormen en bewerkingskenmerken te produceren.

Technische kenmerken: Het kan allerlei draaioppervlakken op de fiets snijden, zoals conische o...
See Details
Technische kenmerken: Het machinegereedschap is van hoge precisie en de spil wordt ondersteund...
See Details
Technische kenmerken: Integrale volledig ingesloten bescherming, sterke en stevige, stabiele w...
See Details
Technische kenmerken: Alle draaibanken zijn integraal gegoten met 250 materialen om de verwerk...
See Details
Technische kenmerken: Alle draaibanken zijn integraal gegoten met 250 materialen om de verwerk...
See Details
Technische kenmerken: Het CNC -machine -gereedschap voor schuine bedden neemt de binnenlandse ...
See Details
Technische kenmerken De machine-tool is een verticale structuur met één kolom. De kolom, de ba...
See Details
Technische kenmerken: Het kan allerlei draaioppervlakken op de fiets snijden, zoals conische oppervl...
See DetailsOns team van digitale en zakelijke experts zal u naar de goede richting begeleiden.
Laten we praten over
Zhejiang Guoyu CNC Machine Tool Co., Ltd. vertrouwt op rijke ervaring, professionele technologie en geavanceerde methoden om de kwaliteit van haar producten te waarborgen, zodat klanten kunnen genieten van professionere en doordachte service.
 [email protected]
 +86-576-82879226
 Xialiang Industrial Area, Luqiao District, Taizhou City, de provincie Zhejiang, China
Copyright © Zhejiang Guoyu CNC Machine Tool Co., Ltd. Alle rechten voorbehouden.
