

Technische kenmerken: Het kan allerlei draaioppervlakken op de fiets snijden, zoals conische o...
See Details
 nl
nl
Kleine componenten dragen stilletjes veel gewicht tijdens de productie. Ze komen voor in instrumenten, mechanische assemblages, elektronische apparatuur, medische apparaten en allerlei soorten precisieproducten. Deze onderdelen zien er in één oogopslag misschien eenvoudig uit, maar de productie ervan vereist in feite een zorgvuldige controle over vorm, grootte, oppervlakteafwerking en pasvorm. Zelfs een kleine afwijking kan de manier waarop een component met andere onderdelen verbinding maakt of presteert als het eenmaal in gebruik is, beïnvloeden.
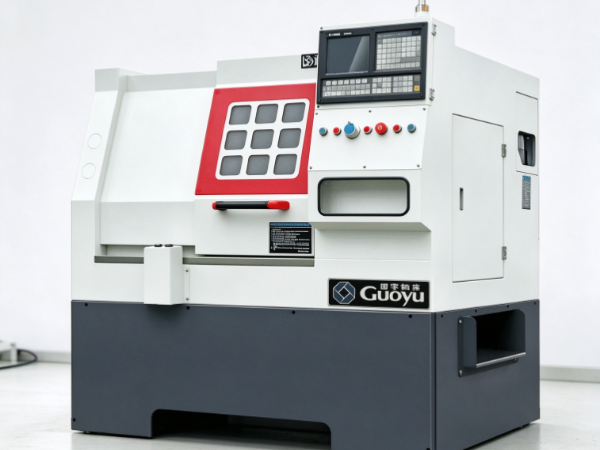
A kleine hoge precisie draaibank verzorgt draaiwerkzaamheden waarbij dat soort zorgvuldige bewerking er echt toe doet. De compacte structuur is goed geschikt voor kleine werkstukken, terwijl het mechanische ontwerp en de bedieningselementen ervoor zorgen dat de resultaten consistent blijven, run na run. De machine vormt cilindrische onderdelen, creëert getrapte oppervlakken, vormt groeven en produceert andere kenmerken door gecontroleerd snijden.
Dat gezegd hebbende, bepaalt de machinegrootte alleen niet de geschiktheid voor fijne onderdelen, wat de moeite waard is om vooraf te zeggen. Het resultaat hangt in feite af van verschillende factoren: machinestabiliteit, spilprestaties, gereedschapsconditie, werkstukvastheid, materiaaleigenschappen en hoe zorgvuldig elke bewerking wordt gepland. Door deze elementen onder de knie te krijgen, kunnen fabrikanten erachter komen wanneer een kleine draaibank met hoge precisie echt bij hun productiebehoeften past.
Fijne onderdelen vereisen vaak een strak gecontroleerde materiaalverwijdering. Het werkstuk kan een smal profiel, een kleine diameter of meerdere samenhangende kenmerken hebben die precies goed bij elkaar moeten passen. Een kleine draaibank met hoge precisie ondersteunt dit soort werk door een compact werkgebied te combineren met gecontroleerde gereedschapsbeweging.
Tijdens het draaien draait het werkstuk terwijl een snijgereedschap materiaal van het oppervlak verwijdert en een gepland pad volgt om het onderdeel vorm te geven. Afhankelijk van het werkstuk en de snijmethode kunnen hierdoor cilindrische delen, schouders, groeven, taps toelopende delen en tal van andere kenmerken ontstaan.
Een compacte machine maakt het ook gemakkelijker om kleine werkstukken daadwerkelijk te bereiken. De operator kan zich goed concentreren op het snijgebied en kijken hoe het gereedschap tijdens het werken met het materiaal interageert. Dat is echt handig als een onderdeel meerdere fijne details bevat of als het proces onderweg regelmatig moet worden geïnspecteerd.
Er is hier nog een ander echt voordeel: de mogelijkheid om een bestaand proces op betrouwbare wijze te herhalen. Zodra de instelling en het gereedschapspad zijn ingesteld, kan dezelfde bewerkingsvolgorde over vergelijkbare onderdelen lopen. Dit vermindert de variatie tussen componenten, op voorwaarde dat de machine in goede staat blijft en de opstelling stabiel blijft.
Niet elk klein onderdeel heeft echter een draaibank met hoge precisie nodig. Eenvoudige componenten met ruime toleranties kunnen vaak geheel op andere apparatuur worden geproduceerd. Een kleine draaibank met hoge precisie verdient zijn plaats wanneer het ontwerp krappe afmetingen, een schoon oppervlak of een goede pasvorm met verbonden componenten vereist.
Machinestabiliteit bepaalt rechtstreeks de kwaliteit van fijne onderdelen. Tijdens het zagen moeten de spil, het werkstuk, het gereedschap en de ondersteunende structuur allemaal samenwerken zonder dat ongewenste bewegingen binnensluipen. Zelfs lichte trillingen kunnen zichtbare sporen achterlaten op een oppervlak of de vorm van een klein onderdeel doen veranderen.
Een stabiele machine houdt het snijgereedschap op het beoogde pad vergrendeld. Dit is van groot belang bij het draaien van smalle assen, kleine pennen, bussen en andere componenten met beperkt materiaal rondom het snijgebied. Als het werkstuk halverwege de snede verschuift of trilt, kan het voltooide onderdeel afwijken van het beoogde ontwerp.
Het machineframe en de interne componenten dragen allemaal bij aan deze stabiliteit. Een stijve structuur is goed bestand tegen snijkrachten, terwijl goed onderhouden bewegende delen gecontroleerde bewegingen ondersteunen. De installatieomgeving is ook van belang; een oneffen ondergrond of apparatuur in de buurt die trillingen veroorzaakt, kunnen de bewerkingsresultaten daadwerkelijk beïnvloeden.
Stabiliteit hangt ook niet alleen af van de machinestructuur. Snijomstandigheden en werkstukondersteuning spelen hier een echte rol. Een gereedschap dat te ver uit de houder steekt, heeft de neiging te trillen. Een slank werkstuk kan onder snijdruk buigen. Een ongeschikte snijmethode kan onnodige kracht genereren en het afgewerkte oppervlak beïnvloeden op manieren die moeilijk te voorspellen zijn.
Fabrikanten kunnen deze risico's beperken door middel van een geschikte machine-opstelling, de juiste gereedschapskeuze en regelmatige inspectie. Ze moeten ook de vorm en lengte van elk werkstuk wegen voordat ze beslissen hoe ze het moeten vasthouden en bewerken.
Voor fijne onderdelen is een stabiel bewerkingsproces veel belangrijker dan alleen vertrouwen op de grootte of het uiterlijk van de machine. Het doel is om de beweging tijdens de hele operatie onder controle te houden, zodat elke snede het pad volgt dat het hoort te volgen.
De spil roteert het werkstuk tijdens het draaien, en zijn gedrag bepaalt hoe soepel het materiaal langs het snijgereedschap beweegt. Als de rotatie ongelijkmatig verloopt of het werkstuk niet correct wordt vastgehouden, kan het snijgereedschap inconsistent materiaal verwijderen.
Voor kleine componenten zijn de prestaties van de spil van belang, vooral omdat zelfs een kleine verstoring een merkbare stempel op de uiteindelijke vorm kan achterlaten. Onderdelen met kleine diameters of fijne oppervlaktekenmerken zijn vaak gevoelig voor veranderingen in rotatie, klemming en snijdruk.
Het werkstuk moet ook goed gecentreerd en vastgezet worden. Een slechte uitlijning kan ervoor zorgen dat het onderdeel uit het midden draait, wat leidt tot ongelijkmatige materiaalverwijdering. Overmatige klemkracht riskeert het vervormen van kwetsbaar materiaal, terwijl onvoldoende houdkracht ervoor zorgt dat het werkstuk halverwege de snede verschuift.
Verschillende werkstukken vragen om verschillende vasthoudmethoden. Een kort, stevig onderdeel is relatief eenvoudig te bevestigen. Een lang, slank onderdeel heeft mogelijk extra ondersteuning nodig om het buigen te verminderen. Dunwandige componenten vereisen bijzondere zorg, omdat hun vorm onder druk kan veranderen op manieren die niet altijd vooraf duidelijk zijn.
De toestand van de spindel verdient een plekje in het routinematige machineonderhoud. Ongebruikelijk geluid, trillingen of verschuivingen in de rotatie kunnen erop duiden dat een inspectie te laat is. Door de spil en de bijbehorende componenten in goede staat te houden, blijft een voorspelbaar bewerkingsproces in de loop van de tijd behouden.
Bij het evalueren van een kleine draaibank met hoge precisie moeten fabrikanten nadenken over de soorten onderdelen die ze daadwerkelijk willen produceren. De opstelling van de spil, de mogelijkheden om het werkstuk vast te houden en de compatibiliteit met de beoogde materialen bepalen allemaal of de machine echt aan de eisen van de taak kan voldoen.
Het snijgereedschap vormt rechtstreeks het oppervlak en het profiel van een bewerkt onderdeel. Het stript materiaal terwijl het werkstuk draait, zodat de toestand en geometrie ervan echt bepalen hoe het uiteindelijke profiel zich ontwikkelt.
Een geschikt gereedschap helpt bij het verkrijgen van schone randen en gladde oppervlakken. Een ongeschikt exemplaar kan ruwe sporen, bramen of ongewenste vervormingen achterlaten. Deze problemen komen meestal duidelijker naar voren bij kleine componenten, omdat het werkgebied krap is en de fijne kenmerken weinig ruimte laten om fouten achteraf te corrigeren.
De gereedschapskeuze hangt af van het materiaal, de geometrie van het onderdeel en het type bewerking dat moet worden uitgevoerd. Een gereedschap dat zacht metaal goed vormt, gedraagt zich niet noodzakelijkerwijs op dezelfde manier als het snijden van een harder materiaal. Het gereedschap moet ook passen bij het te produceren kenmerk: groeven, schouders en smalle profielen kunnen geheel andere snijkanten of benaderingen vereisen.
Gereedschapsslijtage is een andere factor die niet kan worden genegeerd. Naarmate een snede verslijt, snijdt deze minder schoon en genereert deze meer warmte of druk. Dit verschuift de oppervlakteafwerking en verandert de manier waarop het gereedschap in het algemeen met het werkstuk samenwerkt. Regelmatige inspectie helpt slijtage op te sporen voordat dit later herhaaldelijke kwaliteitsproblemen veroorzaakt.
Gereedschapsinstellingen zijn net zo belangrijk als gereedschapsselectie, eerlijk gezegd. De snijkant moet correct worden gepositioneerd en het gereedschap moet stevig op zijn plaats worden gehouden. Een overmatige uitsteeklengte van het gereedschap leidt tot meer trillingen. Een slechte uitlijning kan de resulterende vorm vervormen en ongelijkmatige snijomstandigheden creëren die moeilijk te traceren zijn.
Bij herhaalde productie verdient de toestand van het gereedschap voortdurende monitoring gedurende het hele proces. Door versleten gereedschap op het juiste moment te vervangen of aan te passen, wordt de consistentie tussen de onderdelen behouden en wordt de kans kleiner dat een hele batch extra inspectie of herbewerking nodig heeft.
Een kleine draaibank met hoge precisie kan weliswaar gedetailleerde bewerkingen ondersteunen, maar het eindresultaat komt eigenlijk neer op de relatie tussen machine, snijgereedschap en werkstuk samen. Deze elementen moeten als een geheel worden beschouwd in plaats van te worden behandeld als afzonderlijke keuzes die afzonderlijk worden gemaakt.
Verschillende materialen reageren op werkelijk verschillende manieren op snijden. Sommige metalen zijn gemakkelijk te bewerken en produceren schone oppervlakken onder geschikte omstandigheden. Anderen genereren meer hitte, verslijten snijgereedschappen snel of vervormen onder druk. Deze verschillen bepalen vanaf het begin de keuze van machine, gereedschap en bewerkingsmethode.
Aluminium doet lichtgewicht componenten vaak goed. Het is redelijk geschikt voor draaibewerkingen, hoewel de geometrie van het gereedschap en de snijomstandigheden nog steeds bepalend zijn voor de oppervlaktekwaliteit die eruit komt. Messing komt voor in fittingen, connectoren en kleine mechanische onderdelen. Het bewerkingsgedrag verschilt van dat van zowel aluminium als staal, dus het gereedschap en het proces moeten mogelijk dienovereenkomstig worden aangepast.
Stalen componenten dienen een breed scala aan mechanische doeleinden. Hun bewerkingseisen komen neer op het type staal, de staat ervan en de vorm van het onderdeel dat wordt gemaakt. Hardere materialen stellen doorgaans hogere eisen aan zowel het snijgereedschap als de machine-opstelling.
Materiaalgedrag wordt vooral belangrijk wanneer een onderdeel dunne wanden, een smalle schacht of delicate randen heeft. Snijkrachten kunnen het werkstuk onverwachts buigen of vervormen. Een onderdeel dat er vóór de bewerking volkomen stijf uitziet, kan verrassend flexibel worden zodra het materiaal loslaat.
Fabrikanten moeten in de ontwerpfase zelf rekening houden met materiaal. Ze moeten begrijpen hoe het reageert op snijden, hoe het wordt vastgehouden en of de geplande bewerkingsvolgorde de vorm onderweg kan beïnvloeden. Dit voorkomt problemen die echt moeilijk te corrigeren zijn als een onderdeel al volledig machinaal is bewerkt.
De materiaalkeuze bepaalt ook het afgewerkte oppervlak. Dezelfde snijmethode kan bij verschillende metalen heel verschillende resultaten opleveren. De staat van het gereedschap, de ondersteuning van het werkstuk en de snijomstandigheden moeten allemaal worden gekozen met het materiaal in gedachten.
Een kleine draaibank met hoge precisie is geschikt voor fijne onderdelen als de mogelijkheden ervan echt overeenkomen met het materiaal- en componentontwerp dat voorhanden is. De machine mag niet afzonderlijk worden beoordeeld op basis van het daadwerkelijke werk dat deze naar verwachting zal uitvoeren.
Door het vastklemmen van het werkstuk wordt het materiaal tijdens de bewerking op zijn plaats gehouden. Het klinkt misschien als een eenvoudige voorbereidingsstap, maar het geeft echt vorm aan de uiteindelijke afmetingen, de oppervlaktekwaliteit en hoe herhaalbaar een onderdeel in een batch blijkt te zijn.
Kleine onderdelen kunnen lastig vast te zetten zijn, omdat ze een beperkt contactoppervlak bieden. Als het werkstuk niet stevig genoeg wordt vastgehouden, kunnen de snijkrachten het tijdens de bewerking verschuiven. Als u het echter te strak vastklemt, kan het materiaal vervormen, vooral als het onderdeel dunne wanden of een delicate structuur heeft.
De vasthoudmethode moet passen bij de vorm en grootte van het werkstuk. Een kort cilindrisch onderdeel kan gemakkelijk genoeg worden vastgezet met een geschikte boorkop of spantang. Een lang onderdeel heeft mogelijk extra ondersteuning nodig om het buigen onder controle te houden. Voor onderdelen met ongebruikelijke vormen kan een speciaal voorbereide houder nodig zijn die speciaal voor hen is gebouwd.
Een correcte uitlijning is net zo belangrijk. Als het werkstuk niet goed gecentreerd is, verwijdert het gereedschap het materiaal ongelijkmatig. Dit kan de diameter, concentriciteit en de relatie tussen verschillende kenmerken die op hetzelfde onderdeel zitten, wegnemen.
Het klemmen moet ook consistent blijven bij het produceren van een batch vergelijkbare componenten. Veranderingen in de manier waarop een onderdeel wordt gepositioneerd, kunnen voor variatie zorgen, zelfs als de machine elke keer exact dezelfde geprogrammeerde beweging uitvoert. Een herhaalbare opstelling maakt het een stuk eenvoudiger om gedurende de hele run de beoogde bewerkingsvolgorde vast te houden.
Fabrikanten moeten de contactoppervlakken en bevestigingsonderdelen regelmatig controleren op vuil, schade of slijtage. Kleine deeltjes die tussen het werkstuk en het vasthoudoppervlak terechtkomen, kunnen de positionering verstoren. Versleten bevestigingscomponenten kunnen ook de grip verminderen of de uitlijning minder voorspelbaar maken dan zou moeten.
Het doel is altijd om het werkstuk te ondersteunen zonder onnodige spanning op te bouwen. Door de juiste klemming kan het snijgereedschap materiaal verwijderen terwijl het onderdeel echt stabiel blijft - vooral belangrijk bij het bewerken van kleine assen, pennen, hulzen en andere componenten die afhankelijk zijn van nauwkeurige uitlijning om goed te kunnen werken.
De juiste machine hangt echt af van de onderdelen die worden geproduceerd, de betrokken materialen en de verwachte productieworkflow. Een machine die is gebouwd voor korte metalen pennen kan andere eisen stellen dan een machine die is bedoeld voor lange assen of componenten die zijn geladen met gedetailleerde kenmerken.
Fabrikanten kunnen beginnen door zelf in de onderdeeltekeningen te duiken. De algehele vorm, kritische afmetingen, oppervlaktevereisten en de relatie tussen kenmerken helpen allemaal bij het definiëren van de daadwerkelijke bewerkingstaken. Deze informatie biedt een praktische basis om beschikbare machines met elkaar te vergelijken.
Verschillende factoren verdienen echte aandacht tijdens de selectie:
Werkstukcapaciteit — de machine moet geschikt zijn voor de diameter, lengte en algemene vorm van de beoogde componenten.
Spindelprestaties — rotatie moet de snijbewerkingen ondersteunen die het materiaal- en onderdeelontwerp feitelijk vereisen.
Gereedschapsopstelling — de machine moet ervoor zorgen dat de benodigde snijgereedschappen de relevante oppervlakken kunnen bereiken zonder onnodige kopzorgen bij het instellen.
Besturingssysteem — de bedieningselementen moeten de beoogde bewerkingsvolgorde ondersteunen en operators in staat stellen het hele proces duidelijk te beheren.
Werkstuk vasthouden — beschikbare klauwplaten, spantangen en ondersteuningsopties moeten passen bij de grootte en vorm van de betreffende onderdelen.
Toegang voor onderhoud — onderdelen die routinematige inspectie of afstelling vereisen, moeten daadwerkelijk toegankelijk blijven voor onderhoud.
Vereisten voor de werkplaats — de machine moet passen in de beschikbare ruimte en passen bij de werkomgeving waarin deze zal werken.
Fabrikanten moeten ook afwegen of de machine het volledige scala aan geplande bewerkingen aankan. Sommige componenten behoeven alleen een basisdraaibeurt; andere vereisen vlakfrezen, groefsteken, draadsnijden of verschillende veranderingen in de gereedschapspositie onderweg. De benodigde features verdienen een controle voordat er daadwerkelijk een machine wordt geselecteerd.
Het installatiegemak is een ander praktisch punt dat de moeite waard is om te overwegen. Wanneer een werkplaats verschillende onderdelen in kleine batches produceert, moeten operators vaak vrij regelmatig gereedschappen, werkstukopspanningen en bewerkingsprogramma's wisselen. Een duidelijk installatieproces helpt vermijdbare vertragingen te verminderen en maakt de productie echt eenvoudiger dagelijks te beheren.
De aankoopbeslissing moet de daadwerkelijke productiebehoeften weerspiegelen en niet alleen de machinegrootte. Een compacte machine is misschien geschikt voor een werkplaats met beperkte ruimte, maar de werkcapaciteit en bedieningsfuncties moeten nog steeds in lijn liggen met de onderdelen die hij daadwerkelijk gaat produceren.
Consistente bewerking komt neer op de staat van de apparatuur en hoe zorgvuldig het proces in het algemeen wordt beheerd. Zelfs een echt geschikte machine kan wisselende resultaten opleveren als gereedschappen verslijten, werkstukken anders worden vastgeklemd, of als het onderhoud door de mazen van het net glipt.
Dankzij een duidelijke instelprocedure kunnen operators de machine elke keer op dezelfde manier voorbereiden. Het kan betrekking hebben op de positionering van het gereedschap, de uitlijning van het werkstuk, de vasthoudvoorzieningen en de volgorde van de bewerkingen. Wanneer deze stappen goed worden gedocumenteerd, hebben operators iets concreets om een opstelling aan te toetsen.
Inspectie moet plaatsvinden tijdens de productie, en niet pas nadat elk onderdeel al klaar is. Door geselecteerde componenten onderweg te controleren, kunnen verschuivingen in afmetingen, oppervlakte-uiterlijk of pasvorm aan het licht komen voordat deze zich verspreiden. Als er zich een probleem voordoet, kan de operator de oorzaak ervan achterhalen voordat dit later gevolgen heeft voor andere onderdelen.
Meetmethoden moeten geschikt zijn voor het betreffende onderdeel. Eenvoudige externe afmetingen voldoen prima met standaard meetinstrumenten, terwijl kleinere kenmerken of complexere relaties wellicht andere inspectiemethoden vergen. Het echte punt is het gebruik van een methode die daadwerkelijk de functie kan beoordelen die wordt bestuurd.
Machineonderhoud ondersteunt ook de herhaalbaarheid. Het schoonmaken van het werkgebied, het controleren van bewegende componenten, het monitoren van het gedrag van de spil en het inspecteren van gereedschapshouders helpen allemaal om omstandigheden die de bewerking kunnen beïnvloeden te signaleren voordat ze problemen veroorzaken. Onderhoud moet de eigen instructies van de machine volgen, naast de behoeften van de productieomgeving waarin deze draait.
Operators moeten alert blijven op veranderingen tijdens het maaien zelf. Onverwachte trillingen, ongewoon geluid, slechte oppervlakteafwerking of inconsistente spaanvorming kunnen allemaal signalen zijn dat het proces aandacht nodig heeft. Deze signalen zijn niet altijd terug te voeren op dezelfde oorzaak, dus de opstelling van de machine, het gereedschap, het materiaal en het werkstuk verdienen het om samen te worden gecontroleerd in plaats van afzonderlijk.
Ook hier kan productieplanning echt een verschil maken. Door soortgelijke onderdelen te groeperen, zijn er minder wijzigingen in de opstelling nodig, terwijl het overzichtelijk houden van gereedschap en werkstukuitrusting de voorbereiding veel eenvoudiger maakt. Voor werkplaatsen die op maat gemaakte componenten produceren, kan het bijhouden van succesvolle opstellingen ook vruchten afwerpen als soortgelijke opdrachten later terugkomen.
Het bewerken van fijne onderdelen vraagt echt aandacht tijdens het hele proces. Zeker, de machine zorgt voor de snijbeweging, maar operators, gereedschappen, werkstukopspanning, inspectie en onderhoud dragen allemaal samen bij aan het eindresultaat. Een kleine draaibank met hoge precisie is geschikt voor dit soort werk als het ontwerp en de bedieningsmogelijkheden overeenkomen met wat de te maken onderdelen daadwerkelijk vereisen.

Technische kenmerken: Het kan allerlei draaioppervlakken op de fiets snijden, zoals conische o...
See Details
Technische kenmerken: De machine-tool is een verticale structuur met één kolom. De kolom, de b...
See Details
Technische kenmerken: Het kan allerlei draaioppervlakken op de fiets snijden, zoals conische o...
See Details
Technische kenmerken: Het kan allerlei draaioppervlakken op de fiets snijden, zoals conische o...
See Details
Technische kenmerken: Integrale volledig ingesloten bescherming, sterke en stevige, stabiele w...
See Details
Technische kenmerken: Alle draaibanken zijn integraal gegoten met 250 materialen om de verwerk...
See Details
Technische kenmerken: Lijnrail CNC draaibanken zijn integraal gegoten met 250 materialen o...
See Details
De CJK-0632 Precision Line Rail Precision CNC Lathe is ontworpen om te voldoen aan de veeleisende...
See DetailsOns team van digitale en zakelijke experts zal u naar de goede richting begeleiden.
Laten we praten over
Zhejiang Guoyu CNC Machine Tool Co., Ltd. vertrouwt op rijke ervaring, professionele technologie en geavanceerde methoden om de kwaliteit van haar producten te waarborgen, zodat klanten kunnen genieten van professionere en doordachte service.
 [email protected]
 +86-576-82879226
 Xialiang Industrial Area, Luqiao District, Taizhou City, de provincie Zhejiang, China
Copyright © Zhejiang Guoyu CNC Machine Tool Co., Ltd. Alle rechten voorbehouden.
